超声波热熔焊接机在手机音响壳压合中的应用与优势
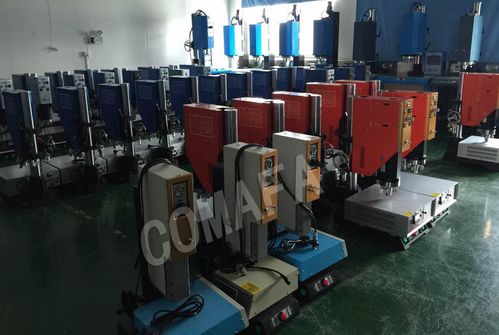
随着智能手机向轻薄化、高性能方向发展,其内部音响组件的封装工艺面临更高要求。超声波热熔焊接机作为一种高效、精密的连接技术,在手机音响壳的压合装配中发挥着越来越重要的作用。本文将从原理、工艺优势及应用要点展开分析。\n\n一、超声波热熔焊接的基本原理\n超声波热熔焊接利用高频机械振动(通常为20kHz~40kHz)使焊接界面产生摩擦热,当温度达到塑料熔点后,在压力作用下实现分子间融合。对于手机音响壳,其材质多为ABS、PC或PC/ABS合金,超声波焊接可在不损伤内部微型扬声器、音腔结构的前提下完成壳体密封。\n\n二、压合手机音响壳的工艺优势\n1. 局部加热、热影响区小:能量仅集中在焊线区域,避免高温损坏音膜、线圈等热敏元件。\n2. 密封性好:逐点熔接可形成连续密封线,有效防止音腔漏气,提升低频响应和响度。\n3. 无附加材料:无需螺丝、胶水或卡扣,减轻重量、节省空间,符合手机轻薄化设计。\n4. 高效稳定:单次焊接周期通常在0.5~2秒,适合大批量自动化生产,且一致性好。\n5. 美观无痕:外壳表面无缩水、飞边或胶溢,可保持音响壳的外观完整性。\n\n三、应用中的关键要点\n1. 焊线结构设计:需在音响壳上设计三角形或梯形导能筋,尖端保证能量集中,根部提供足够熔深(通常0.3~0.8mm)。\n2. 材料匹配:上下壳若为不同塑料(如PC与ABS),需注意熔点差异;建议选用同种材料或相容性好的牌号。\n3. 振幅与压力控制:振幅过大会振裂壳体或损伤内部元件,过小则熔接不牢;通常振幅设定在15~35μm,压力在0.2~0.6MPa。\n4. 工装夹具:需专门设计柔性支撑座,避免振击时壳体外表面压伤或变形,同时确保焊区能量传递均匀。\n5. 密封检测:焊接后需通过气密测试或水下漏气检测,确保音腔无泄漏。\n\n四、在音响设备中的扩展应用\n除手机音响后壳外,超声波热熔焊接机还广泛用于蓝牙音箱外壳、TWS耳机充电仓、汽车音响网罩等结构件的装配。对于带金属嵌件或防水膜的音腔组件,可通过超声波点焊实现局部固定与整体密封。\n\n五、\n超声波热熔焊接机为手机音响壳的压合提供了精密、密封、无损伤的解决方案。合理匹配材料、焊线、振幅与夹具后,能够显著提升音响密封性与声学性能,同时满足现代电子产品的高效率与美观要求。随着音响模组进一步微型化,超声焊接技术也将向更高频率精度和智能参数控制方向发展。
}
如若转载,请注明出处:http://www.32140061443.com/product/52.html
更新时间:2026-10-07 07:05:53